Los sensores industriales y la automatización convierten una planta en una operación que mide, decide y corrige sola. Un sensor detecta una variable (nivel, temperatura, presión, presencia), un PLC interpreta la señal y el sistema actúa sin esperar a que alguien lo note. Ese ciclo es la base para ahorrar energía, evitar paros y cumplir la norma.
Para automatizar una planta y reducir su consumo eléctrico necesitas sensores de nivel, temperatura, presión, presencia y proximidad, conectados a un PLC y, si la operación es grande, a un sistema SCADA. Con ellos mides cada proceso, apagas lo que no se usa y anticipas fallas. La norma ISO 50001 ordena esa gestión y el RETIE regula la instalación.
Mientras tanto, la factura de energía sigue subiendo. Hay luces encendidas en bodegas vacías, motores que giran sin regulación y un consumo que nadie puede auditar con precisión. Cuando un equipo viejo falla sin aviso, la planta para, y la presión de la alta dirección por reducir costos y huella de carbono no espera.
En esta guía respondemos las preguntas que se hacen gerentes de planta, ingenieros de mantenimiento y gestores de infraestructura: qué sensor elegir, cómo se conecta con un PLC, por dónde empezar a recortar la factura, qué exige la ISO 50001 y qué pide el RETIE para cargar vehículos eléctricos en tu empresa.
Francisco Murillo S.A.S., con más de 70 años de trayectoria, acompaña la modernización de la industria colombiana con criterio técnico y respaldo de inventario.
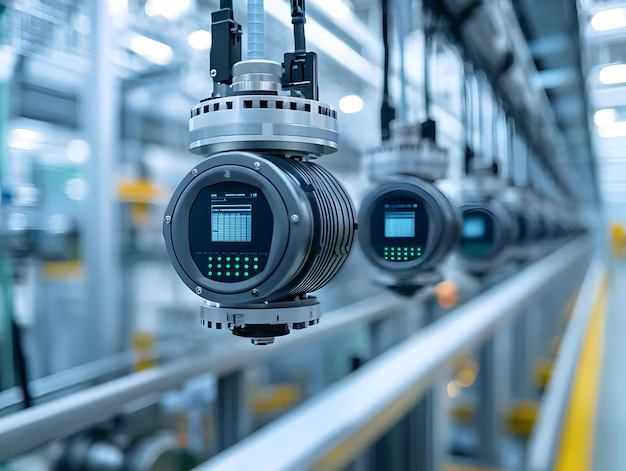
¿Qué son los sensores industriales y para qué sirven en la automatización?
Un sensor industrial convierte una variable física en una señal eléctrica que un controlador puede leer. Sin esa señal, la planta opera a ciegas. Con ella, cada proceso se mide, se registra y se corrige.
Sensores de nivel, temperatura y presión
Estos tres cubren la mayoría de los procesos continuos. El de nivel controla tanques y silos, el de temperatura protege hornos y motores, y el de presión vigila bombas y líneas de aire comprimido.
| Variable | Sensor típico | Qué hace | Aplicación |
| Nivel | Ultrasónico, capacitivo o de flotador | Mide cuánto contenido hay | Tanques, silos, cisternas |
| Temperatura | RTD (Pt100) o termocupla | Mide el calor del proceso | Hornos, motores, cuartos fríos |
| Presión | Transmisor de presión | Mide la fuerza en fluidos y gases | Bombas, aire comprimido, calderas |
| Presencia de objetos | Fotoeléctrico | Detecta piezas sin contacto | Bandas transportadoras, empaque |
| Metales a corta distancia | Inductivo (proximidad) | Detecta la posición de piezas metálicas | Finales de carrera, maquinaria |
Sensores fotoeléctricos y de proximidad
El sensor fotoeléctrico usa un haz de luz para contar piezas y confirmar posiciones sin tocarlas. El de proximidad inductivo detecta metales y el capacitivo también materiales no metálicos. Ambos reemplazan interruptores mecánicos que se desgastan y provocan paros.
¿Cómo trabajan juntos los sensores, el PLC y el SCADA?
Piensa en tres capas: el sensor percibe, el PLC decide y el SCADA supervisa.
Qué hace cada capa
El sensor entrega la señal. El PLC (controlador lógico programable) ejecuta la lógica: si el nivel baja, arranca la bomba; si la temperatura sube, reduce la carga. El SCADA reúne los datos de toda la planta en una pantalla, guarda históricos y emite alarmas.
Como distribuidor de Schneider Electric, Francisco Murillo S.A.S. te ayuda a seleccionar componentes de control, protección y automatización compatibles entre sí.
Ventajas de implementar SCADA y PLC
Reducen la intervención manual, aceleran la respuesta ante fallas, dejan trazabilidad de cada proceso y vuelven auditable el consumo. Un SCADA solo funciona si la red de datos es estable; entender el futuro de las telecomunicaciones ayuda a planear esa base.
¿Cómo reducir la factura de luz en una fábrica?
Empieza por medir, porque nadie recorta lo que no ve. Después automatiza lo que se desperdicia: iluminación, motores y tableros.
Cómo auditar el consumo eléctrico industrial
Instala medidores por línea o por área, no solo uno general. Registra el consumo por turno e identifica la carga base, es decir, lo que consume la planta cuando no produce. Si esa carga es alta, hay equipos o luces encendidos sin necesidad. Esa diferencia es tu primera oportunidad de ahorro.
Automatización de la iluminación y sensores de presencia
Los sensores de presencia y de luz natural apagan o atenúan la iluminación en bodegas, pasillos y zonas de baja ocupación. No tocan el proceso productivo y son una de las intervenciones más simples de implementar.
Eficiencia en motores y tableros
Los motores concentran gran parte del consumo industrial. Regúlalos con variadores de frecuencia cuando la carga cambie y revisa los tableros con conexiones flojas o sobrecargadas, porque disipan energía en forma de calor. Instala en el tablero aparatos de grado industrial que resistan el ciclo de trabajo de la planta.
¿Qué es la ISO 50001 y qué normas de eficiencia aplican en Colombia?
La ISO 50001 es la norma internacional para sistemas de gestión de la energía. Define cómo medir, planear y mejorar el uso de la energía de forma continua.
Sistema de gestión de la energía (SGEn)
Un SGEn fija una línea base de consumo, define metas, asigna responsables y revisa resultados en cada ciclo. Se apoya en la medición que ya instalaste con sensores y medidores: sin datos confiables, no hay certificación posible. También ordena la reducción de la huella de carbono en plantas de manufactura, porque menos consumo significa menos emisiones asociadas.
Marco normativo en Colombia
En Colombia, la Ley 697 de 2001 promueve el uso racional y eficiente de la energía, y el programa PROURE la desarrolla. A eso se suma el RETIE, que regula la seguridad de las instalaciones eléctricas. Incumplirlo puede traducirse en rechazos de certificación, sanciones y reprocesos costosos. Para una visión más amplia, revisa nuestra guía sobre eficiencia energética en Colombia. Verifica siempre la versión vigente de cada reglamento antes de diseñar.
¿Qué exige el RETIE para cargar vehículos eléctricos en una empresa?
El RETIE exige que la instalación de carga cumpla requisitos de seguridad eléctrica y cuente con certificación de conformidad. Confirma la versión vigente del reglamento antes de diseñar, y coordina con el operador de red desde el inicio para evitar rechazos.
Cargadores wallbox para flotas
El wallbox es el cargador de pared que mejor se ajusta a flotas que cargan durante la noche. Calcula primero la potencia disponible en el tablero y cuántos vehículos cargarán a la vez. Define la ruta desde el tablero hasta cada punto de carga y especifica canalizaciones dimensionadas para la potencia y para el crecimiento de la flota.
Puntos de recarga en edificios corporativos
Ubica los puntos de visitantes y empleados cerca del tablero principal para acortar recorridos y reducir pérdidas. En edificios corporativos con alta concurrencia, especifica cables libres de halógenos para reducir el riesgo en caso de incendio.
Gestión de carga inteligente
La gestión de carga inteligente reparte la potencia disponible entre los vehículos, reduce los picos de demanda y evita ampliar la acometida. Gracias a ella puedes cargar una flota completa sin sobredimensionar la infraestructura.
¿Cómo evitar paros y calcular el retorno de inversión de la automatización?
Mantenimiento predictivo con sensores inteligentes
Los sensores de vibración, temperatura y corriente detectan señales de desgaste antes de que el equipo falle. Con esos datos programas la intervención en una parada planificada y no en una emergencia. Protege los PLC y los sensores contra sobretensiones con supresores de picos DPS, porque un pico en la red puede dejar fuera una línea completa.
Cómo calcular el ROI
- Suma la inversión: sensores, PLC, tableros, instalación y puesta en marcha.
- Calcula el ahorro anual de energía a partir de tu línea base y tu meta de reducción.
- Suma el costo evitado por paros: horas de producción perdidas por fallas.
- Resta los costos anuales de mantenimiento del sistema.
- Divide el ahorro neto anual entre la inversión. Ese es tu retorno anual, y su inverso es el tiempo de recuperación.
Preguntas frecuentes sobre sensores industriales y automatización
Del primer sensor a una planta que se mide sola
Ninguna planta se automatiza de un día para otro, y no hace falta. El camino real empieza con medir el consumo, sigue con sensores en los procesos que más desperdician y termina con un PLC y un SCADA que corrigen antes de que aparezca la falla. Cada paso baja la factura, reduce los paros y te deja listo para la ISO 50001 y el RETIE. En Francisco Murillo S.A.S. ponemos a tu disposición el inventario y el respaldo de ingeniería para que ese camino no se detenga por falta de suministro ni de criterio técnico.
¿Listo para optimizar el consumo energético y modernizar los procesos de tu planta? Habla con nuestros ingenieros asesores y evalúa las soluciones en automatización, sensores industriales e infraestructura de carga EV que tu compañía necesita.